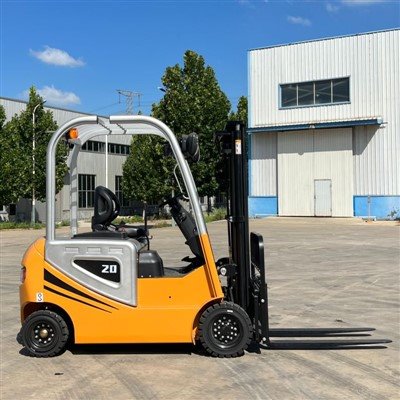
Ketika fasilitas kimia bersiap untuk pengadaan forklift baru, percakapan dengan pemasok sering kali mengikuti pola yang lazim.
“Kami membutuhkan forklift seberat 3 ton.” Ketinggian pengangkatan yang dibutuhkan sekitar 5 meter. "Bisakah Anda menyediakan model dengan sertifikasi ATEX?"
Permintaan ini wajar. Setiap proyek forklift pada akhirnya bergantung pada spesifikasi, waktu pengerjaan, dan anggaran.
Namun demikian, setelah mendukung banyak produsen bahan kimia, kami telah mencapai kesimpulan yang jelas:pemilihan peralatan harustidak dimulai dengan forklift.
Pertanyaan kritisnya bukanlah:Forklift-tahan ledakan manakah yang harus kami beli?
Sebaliknya, operator harus terlebih dahulu mempertimbangkan:Kondisi pengoperasian apa yang akan dihadapi forklift ini setelah memasuki lokasi?
Forklift yang menangani palet jadi di dalam gudang standar beroperasi dalam lingkungan yang stabil dan dapat diprediksi. Kondisi di dalam pabrik kimia sangat berbeda.
Sebuah unit dapat mengangkut Pelarut-Kontainer Curah Menengah (IBC) yang diisi pelarut ke tangki penyimpanan pada dini hari, memasukkan bahan mentah ke jalur produksi pencampuran sepanjang hari, dan mengirimkan drum kimia yang terisi ke gudang barang berbahaya sebelum serah terima shift. Sepanjang rutenya, forklift akan melewati beberapa zona berbahaya, lorong produksi yang sempit, rak pipa, zona-pencucian, dan jalur pemuatan di luar ruangan. Setiap bagian dari rute tersebut mempunyai kebutuhan peralatan yang berbeda-beda.
Karena alasan ini, manajer Lingkungan, Kesehatan & Keselamatan (EHS) dan insinyur pabrik yang berpengalaman mendedikasikan lebih banyak upaya untuk mengevaluasi lingkungan pengoperasian dibandingkan membandingkan parameter teknis forklift.
Saat memilih peralatan untuk lokasi berbahaya, pilihan yang buruk tidak selalu terbatas pada mesin yang bertenaga rendah.
Terkadang memilih truk yang tersertifikasi sempurna karena kondisi pengoperasian yang salah.
Mengapa Sertifikasi Bukti Ledakan saja tidak dapat mengatasi Risiko Inti
Banyak pembeli berasumsi bahwa keputusan akan mudah diambil setelah mereka mengetahui klasifikasi area berbahaya.
"Jika area tersebut adalah Zona 1, belilah forklift tahan ledakan yang diberi peringkat-Zona 1." "Jika termasuk dalam Zona 2, tentukan model yang sesuai dengan Zona 2."
Logika ini tampak masuk akal di permukaan.
Namun,{0}}lingkungan produksi di dunia nyata jauh lebih kompleks.
Klasifikasi area berbahaya mendefinisikan area dimana atmosfer eksplosif dapat terjadi. Meskipun merupakan salah satu masukan terpenting dalam pemilihan peralatan, hal ini hanyalah salah satu bagian dari kerangka penilaian risiko secara menyeluruh.
Laporan penilaian area berbahaya profesional lebih dari sekadar daftar klasifikasi zona sederhana. Saat menentukan area yang berisiko terhadap atmosfer ledakan, penilai harus mempertimbangkan sepenuhnya ventilasi, frekuensi pelepasan zat, karakteristik fisikokimia material, alur kerja produksi, dan parameter lainnya. Di seluruh Eropa, penilaian ini merupakan komponen integral dari kerangka manajemen risiko ATEX. Banyak pakar industri menyarankan untuk meninjau kembali batas-batas zona setelah adanya perubahan pada proses manufaktur; klasifikasi kawasan berbahaya tidak boleh dianggap permanen.
Poin ini mempunyai arti yang sangat penting.
Banyak-pakar area berbahaya yang mencatat bahwa lokasi manufaktur lama dulunya hampir seluruhnya ditetapkan sebagai Zona 1. Meskipun tampaknya merupakan pendekatan keselamatan yang konservatif, hal ini memaksa fasilitas untuk mengerahkan peralatan-tahan ledakan-spesifikasi tinggi-di seluruh lokasi, sehingga secara drastis meningkatkan belanja modal di muka dan-biaya pemeliharaan jangka panjang. Setelah penilaian ulang terhadap ventilasi, tata letak proses, dan sumber emisi, banyak pabrik dapat menurunkan peringkat area tertentu ke Zona 2 atau bahkan-zona tidak berbahaya tanpa mengorbankan standar keselamatan.
Temuan-temuan tersebut sepenuhnya mengubah strategi seleksi.
Daripada terpaku pada “forklift mana yang memiliki peringkat perlindungan ledakan tertinggi”, pendekatan yang lebih rasional menanyakan: Zona mana yang benar-benar memerlukan perlindungan ledakan? Berapa banyak waktu yang dihabiskan peralatan untuk beroperasi dalam lingkungan ini?
Pergeseran pola pikir ini seringkali memberikan dampak yang lebih besar pada biaya proyek dan efisiensi operasional dibandingkan membandingkan spesifikasi forklift.
Berbagai Solusi Perlindungan Ledakan untuk Satu Lokasi Bahan Kimia
Sebuah pabrik kimia jarang hanya mempunyai satu jenis operasi yang berbahaya.
Pabrik Sun Chemical di Yate, Inggris, adalah contoh yang baik.
Fasilitas ini memproduksi dan menyimpan tinta cetak berbasis pelarut-, dengan lebih dari satu juta kilogram produk jadi disimpan dalam IBC dan drum. Berbagai bagian pabrik diklasifikasikan sebagai Zona 1, Zona 2, dan Zona 22 bergantung pada aktivitas produksi dan bahan yang digunakan.
Pada pandangan pertama, mungkin tampak lebih mudah untuk menstandarkan seluruh armada forklift dengan tingkat perlindungan ledakan tertinggi.
Bukan itu yang terjadi.
Sebaliknya, forklift yang berbeda dikonfigurasikan untuk tugas pengoperasian yang berbeda.
Forklift diesel yang bekerja terutama di area penyimpanan luar ruangan dan{0}}gudang barang jadi dilengkapi dengan sistem deteksi gas aktif.
Jika uap pelarut mencapai 10% dari Batas Peledak Bawah (LEL), operator akan menerima peringatan visual dan suara. Jika konsentrasi uap terus meningkat, truk akan memulai penghentian terkontrol secara otomatis untuk menurunkan risiko penyalaan.
Sementara itu, forklift yang ditempatkan di area produksi Zona 1 mengikuti pendekatan perlindungan yang berbeda. Unit-unit ini harus menjaga pengoperasian yang aman di mana atmosfer yang mudah meledak dapat terbentuk dalam kondisi produksi normal.
Kunci utamanya bukan terletak pada teknologinya, namun pada{0}}kerangka pengambilan keputusan.
Daripada bertanya apakah satu forklift-tahan ledakan dapat mencakup semua tugas di lokasi,
tim lokasi pertama-tama menganalisis jalur perjalanan setiap truk, frekuensi masuk ke zona berbahaya, material yang ditangani, dan persyaratan perlindungan yang tepat untuk setiap tahap operasional.
Pemilihan peralatan hanya dimulai setelah tinjauan operasional ini selesai.

Faktor Yang Sering Diabaikan Sebelum Pembeli Membandingkan Spesifikasi Forklift
Di sinilah seringnya muncul perbedaan pendapat dalam pembahasan pengadaan.
Kapasitas beban, teknologi baterai, dan sertifikasi{0}tahan ledakan tetap menjadi kriteria penting.
Namun begitu persyaratan dasar tersebut dipenuhi, serangkaian pertanyaan lain biasanya menjadi jauh lebih berpengaruh.
Seberapa sering forklift memasuki zona berbahaya?
Akankah operator tetap berada di dalam zona selama beberapa menit atau beberapa jam per shift?
Apakah rute tersebut melibatkan bahan kimia pembersih yang korosif atau hanya terpapar pelarut sesekali?
Apakah koridor yang dilapisi pipa sempit-akan membatasi radius belok minimum?
Apakah forklift melakukan perjalanan antara jalur produksi dalam ruangan dan ruang pemuatan luar ruangan puluhan kali setiap shift?
Tak satu pun dari rincian ini muncul pada lembar data spesifikasi standar.
Namun hal ini sering kali menentukan apakah forklift tetap produktif selama sepuluh-masa pakainya - atau menjadi kompromi yang mahal hanya beberapa bulan setelah dioperasikan.
Di sinilah banyak proyek forklift yang{0}}tahan ledakan berhasil atau mulai mengumpulkan masalah operasional yang tersembunyi.
MenjadiSertifikasi ATEX berikutnya: Faktor Utama yang Mengatur Kinerja Peralatan Jangka Panjang
Setelah menentukan zona berbahaya dan tingkat perlindungan ledakan yang diperlukan, banyak pembeli yakin bahwa fase paling menantang dari proyek ini telah selesai.
Kenyataannya, keputusan praktis yang menentukan-kinerja dunia nyata hanyalah permulaan.
Forklift-tahan ledakan dirancang untuk menghilangkan potensi sumber penyulutan. Hal ini tidak berarti bahwa bahan-bahan tersebut dapat bertahan terhadap setiap tantangan operasional dalam fasilitas kimia.
Korosi memberikan ilustrasi yang jelas.
Forklift yang beroperasi di dalam gudang yang menyimpan bahan kimia kemasan menghadapi kondisi yang sangat berbeda dari unit yang bekerja berdekatan dengan reaktor atau jalur pencampuran pelarut. Yang pertama biasanya hanya sesekali bertemu uap; yang terakhir setiap hari terpapar residu korosif, seringnya dicuci-, kelembapan tinggi, dan kontaminan kimia di udara.
Klasifikasi zona ATEX tetap tidak berubah untuk kedua profil operasi.
Namun korosi dapat memperpendek masa pakai forklift secara signifikan di kedua skenario.
Konektor listrik, pelindung kabel, komponen logam yang terbuka, dan sistem hidrolik mungkin memerlukan inspeksi yang lebih sering jika paparan bahan kimia terjadi selama pengoperasian rutin. Memilih forklift hanya berdasarkan perlindungan ledakan dan mengabaikan ketahanan lingkungan sering kali menyebabkan peningkatan biaya pemeliharaan jauh sebelum unit tersebut mencapai akhir siklus hidup yang diharapkan.
Prinsip yang sama berlaku untuk klasifikasi suhu.
Banyak tim pengadaan membandingkan peringkat perlindungan tanpa memverifikasi apakah suhu permukaan maksimum peralatan benar-benar cocok dengan karakteristik penyalaan bahan kimia{0}}di lokasi.
Kelas suhu bukan sekadar item lain yang tercantum dalam dokumen sertifikasi.
Ini secara langsung menentukan apakah permukaan panas berpotensi menjadi sumber penyulutan dalam kondisi pengoperasian yang tidak normal. Oleh karena itu, pemilihan kelas suhu yang benar bergantung pada pemahaman sifat zat berbahaya dan lingkungan pengoperasian lokasi - daripada menetapkan standar pada spesifikasi tertinggi yang tersedia.

Pabrik-Forklift Ledakan Terintegrasi-Forklift Bukti vs. Forklift Standar yang Dikonversi: Tidak Ada Jawaban Universal
Hampir setiap proyek forklift-tahan ledakan menimbulkan pertanyaan yang sama: Haruskah fasilitas membeli forklift-tahan ledakan-terintegrasi dari pabrik, atau melakukan konversi-tahan ledakan pada forklift standar yang ada?
Secara obyektif, tidak ada pilihan yang mempunyai keunggulan absolut; kesesuaian sepenuhnya bergantung pada-kondisi pengoperasian nyata di lokasi.
Jika forklift hanya sesekali memasuki zona berbahaya dalam kondisi kerja yang stabil, mengubah unit yang ada merupakan solusi yang tepat. Pakar konversi yang berkualifikasi dapat memasang perangkat keras pelindung khusus sambil mempertahankan desain ergonomis aslinya, termasuk pelindung garpu-yang tahan percikan api, rakitan listrik yang tersegel sepenuhnya, pemantauan suhu, dan sistem kontrol muatan statis.
Namun, penggunaan yang jarang dan terputus-putus, berbeda sepenuhnya dengan pengoperasian situs{0}}produksi yang berkelanjutan.
Ketika forklift menghabiskan sebagian besar jam kerjanya di dalam zona berbahaya, diskusi sering kali beralih dari harga pembelian awal.
Hal ini mencakup prosedur pemeliharaan, ketersediaan suku cadang, catatan inspeksi, dokumentasi teknis, dan audit kepatuhan berkelanjutan, yang semuanya merupakan faktor dalam total biaya kepemilikan.
Oleh karena itu, banyak tim EHS berpengalaman mengevaluasi forklift-tahan ledakan sebagai aset keselamatan-jangka panjang, bukan pembelian peralatan tersendiri. Tujuannya bukan sekadar lolos-inspeksi satu kali, namun memastikan unit tetap patuh, dapat dipelihara, dan dapat diandalkan sepanjang masa pakainya.
Itulah sebabnya harga pembelian terendah tidak selalu merupakan-biaya pengoperasian jangka panjang terendah.

Studi Kasus Gudang Barang Berbahaya: Keberhasilan Bergantung pada Detail
Gudang barang berbahaya yang dioperasikan oleh Chemion Logistik di Jerman dengan sempurna menggambarkan prinsip ini.
Fasilitas ini menangani sekitar 200 palet setiap hari, menyimpan cairan yang mudah terbakar, bahan kimia padat, dan barang berbahaya lainnya. Selama operasi penanganan material, pelarut yang bocor menguap dan bercampur dengan udara sekitar, sehingga membentuk atmosfer yang berpotensi menimbulkan ledakan.
Daripada hanya membeli forklift standar yang-tahan ledakan, perusahaan ini secara sistematis menghilangkan-sumber penyulutan di lokasi melalui-solusi paket lengkap:
Garpu-berlapis baja tahan karat untuk meminimalkan percikan api akibat benturan dan gesekan; Penutup pelindung khusus untuk semua komponen listrik;
Roda konduktif, alas lantai, dan rakitan internal untuk mengontrol penumpukan listrik statis; Pemantauan berkelanjutan terhadap pelepasan gas baterai dan suhu permukaan untuk mengurangi risiko sisa penyalaan.
Menariknya, struktur gudang itu sendiri juga memainkan peran penting dalam keselamatan.
Bangunan ini memiliki bagian struktural terbuka untuk membubarkan uap pelarut dan mengurangi risiko akumulasi atmosfer eksplosif di dalam fasilitas.
Hal ini menyoroti satu hal yang mudah diabaikan. Perlindungan terhadap ledakan jarang dapat dicapai hanya dengan perangkat keras forklift saja.
Hal ini berasal dari desain peralatan, tata letak pabrik, sistem ventilasi, prosedur operasional dan pemeliharaan yang bekerja bersama-sama.
Memodifikasi hanya satu komponen dari sistem ini jarang menghilangkan risiko sepenuhnya.

Pertanyaan Penting untuk Diselesaikan Sebelum Meminta Penawaran
Setelah mengkaji berbagai proyek industri kimia, satu pola muncul berulang kali.
Yang paling banyakproses pengadaan forklift yang sukses dimulai sejak lamasebelum pemasok mengajukan penawaran resmi. Daripada hanya meminta spesifikasi seperti kapasitas muatan atau tinggi tiang, pembeli berpengalaman terlebih dahulu mengumpulkan data operasional terperinci. Pertanyaan seperti ini mendukung diskusi yang terfokus dan produktif:
Zona berbahaya manakah yang akan dimasuki forklift selama shift standar?
Apakah risiko berasal dari gas yang mudah terbakar, uap, debu yang mudah terbakar, atau campuran dari zat-zat tersebut?
Berapa jam setiap hari truk akan beroperasi di area berbahaya?
Mungkinkah korosi kimia berdampak-keandalan peralatan dalam jangka panjang?
Dapatkah peningkatan ventilasi, penyesuaian proses, atau revisi tata letak mengurangi luasnya zona berbahaya yang diklasifikasikan?
Apakah lokasi mempunyai sumber daya untuk menangani pemeliharaan berkelanjutan dan pemeriksaan undang-undang?
Jawabannya tidak hanya menentukan jenis forklift{0}}tahan ledakan yang diperlukan, namun juga membentuk strategi investasi secara keseluruhan.
Kesimpulan
Memilih forklift yang tahan ledakan{0}}tidak selalu berarti memilih spesifikasi tertinggi yang tersedia.
Hal ini tentang memahami bagaimana material bergerak di dalam pabrik, di mana atmosfer berbahaya sebenarnya ada, dan bagaimana personel, peralatan, dan alur kerja produksi berinteraksi setiap hari. Proyek yang paling sukses tidak selalu menggunakan forklift yang paling canggih.
Seringkali, mereka mengintegrasikan klasifikasi area berbahaya, alur kerja produksi, pemilihan peralatan, dan{0}}perencanaan pemeliharaan jangka panjang sejak awal proyek. Ketika semua elemen ini selaras, forklift-tahan ledakan menjadi lebih dari sekadar peralatan yang sesuai standar.
Ini berkembang menjadi komponen yang dapat diandalkan dalam sistem penanganan bahan kimia secara penuh. Ini mendukung keselamatan, produktivitas, dan kelangsungan operasional selama bertahun-tahun -daripada hanya memenuhi persyaratan inspeksi tunggal.